手機電池焊接設備與電池 精密制造的關鍵技術與選型指南
在智能手機高度集成化的今天,電池作為核心能量單元,其性能與可靠性直接影響用戶體驗。而電池與保護板、連接器之間的焊接質量,更是決定電池安全與壽命的關鍵環節。本文將深入探討手機電池焊接的設備類型、工藝要點,以及如何根據電池特性選擇適配的焊接方案。
一、手機電池焊接的挑戰與要求
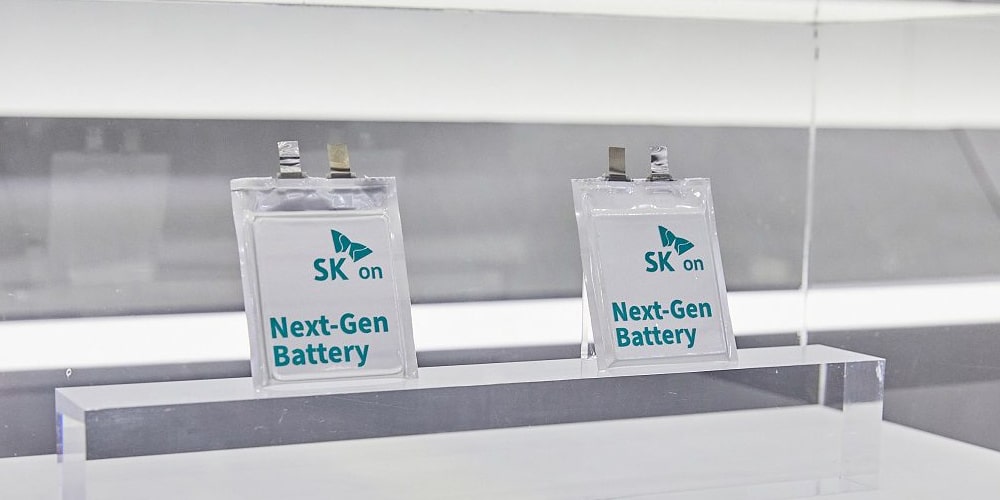
手機電池通常采用鋁塑膜封裝,正負極耳為鋁片和鎳片,厚度僅0.05-0.2mm。焊接過程面臨三大挑戰:
- 熱敏感性:電芯內部隔膜和電解液耐溫有限(通常<100℃),過高熱量會導致短路或漏液。
- 材料差異:鋁-鎳、鎳-銅等異種金屬焊接易產生脆性金屬間化合物。
- 空間限制:電池倉內空間狹小,焊點需極低飛濺且平整。
因此,手機電池焊接設備必須滿足低熱輸入、高精度、非接觸或微接觸的要求。
二、主流手機電池焊接設備類型
1. 激光焊接機
激光焊接是目前高端手機電池產線的首選。通過光纖傳輸高能量密度光束,實現毫秒級局部加熱。
- 優勢:熱影響區小(<0.5mm)、無機械應力、可焊接異種金屬、自動化程度高。
- 典型配置:YAG激光器或光纖激光器(波長1064nm),配合振鏡掃描或機器人手臂。
- 應用場景:電池極耳與保護板焊盤、電池連接器引腳、鋁塑膜封邊。
2. 超聲波焊接機
利用高頻振動(20-40kHz)使金屬界面摩擦生熱并塑性流動,形成固態連接。
- 優勢:低溫焊接(低于材料熔點)、無飛濺、適合鋁-鎳箔焊接。
- 典型配置:超聲波金屬點焊機,焊頭壓力可調(50-200N),焊接時間0.1-0.5s。
- 應用場景:電池極耳多層箔材預焊、鎳片與鋁片連接。
3. 電阻焊機
傳統電阻焊(點焊)通過電極加壓和電流焦耳熱進行焊接。
- 優勢:設備成本低、操作簡單。
- 劣勢:熱輸入較大,易損傷電芯;電極磨損快,焊點一致性差。
- 應用場景:僅用于低端電池或極耳與鎳片連接,需嚴格控制焊接能量。
4. 脈沖熱壓焊機
利用脈沖電流加熱焊頭(如鉬合金或陶瓷),通過熱壓實現焊接。
- 優勢:溫度閉環控制,適合熱塑性材料或帶膠極耳。
- 應用場景:電池保護板FPC與電芯極耳焊接。
三、焊接設備選型的關鍵參數
選擇手機電池焊接設備時,需重點評估以下指標:
| 參數 | 要求 | 影響 |
|------|------|------|
| 熱輸入控制 | 激光/超聲波<50J,電阻焊<10J | 避免電芯損傷 |
| 焊點精度 | 定位精度±0.02mm | 適應微型焊盤 |
| 焊接速度 | 激光<10ms/點 | 匹配產線節拍 |
| 飛濺控制 | 無飛濺或微飛濺 | 防止內部短路 |
| 自動化兼容 | 支持CCD定位、MES系統 | 實現智能制造 |
四、電池類型與焊接工藝匹配
不同電池結構對焊接設備提出差異化需求:
- 軟包電池:極耳為鋁/鎳箔,推薦超聲波預焊+激光終焊。超聲波先將多層箔材預固定,激光再與保護板焊接,減少熱損傷。
- 圓柱電池:極耳為鎳帶,可采用激光焊接或電阻焊,但需注意焊點避開內部卷芯。
- 方形電池:極耳為鋁/銅,超聲波焊接更適合,避免激光反射問題。
五、未來趨勢:智能焊接與在線監測
隨著手機電池向高能量密度、快充方向發展,焊接設備正朝著以下方向演進:
- 自適應焊接:通過視覺系統識別極耳位置和表面狀態,實時調整激光功率或超聲波振幅。
- 過程監控:集成紅外測溫、等離子體監測,實時反饋焊接質量。
- AI質量預測:利用機器學習分析焊接信號,提前預警虛焊、過焊。
- 模塊化設計:快速切換焊接頭,兼容多種電池型號。
##
手機電池焊接是典型的高精密微連接工藝,設備選型需綜合考慮電池材料、熱敏感性和產線效率。激光與超聲波焊接是目前最優解,而智能化在線監測將成為下一代設備的標配。只有將焊接設備與電池特性深度匹配,才能實現安全、可靠、高效的手機電池制造。
如若轉載,請注明出處:http://www.52bt.com.cn/product/47.html
更新時間:2026-09-29 14:28:42